延长水刀混砂管的使用寿命,核心是控制砂料质量、规范设备操作、做好日常维护,减少混砂管内壁的磨损和冲击,具体可分为以下 4 个执行层面:
混砂管的主要磨损来自磨料砂的冲刷,砂料的清洁度、粒度均匀性直接影响寿命。
选对砂料型号:优先用石榴石砂(80 目、120 目为主),硬度适中且棱角圆润;避免用河砂、石英砂(杂质多、硬度不均,易划伤内壁)。
过滤杂质:在砂路入口加装100 目滤网,过滤砂料中的石子、金属碎屑等硬物,防止大颗粒冲击内壁。
保持砂料干燥:湿砂易结块,输送时会形成 “团状冲刷”,加剧局部磨损;可在砂箱内加干燥剂,或选用烘干砂。
控制砂流量:按切割材料调整砂量,避免超量送砂(砂量过大 = 冲刷力翻倍)。例如:切割石材砂量调至 2.0-2.5kg/min,切割金属调至 1.0-1.5kg/min。
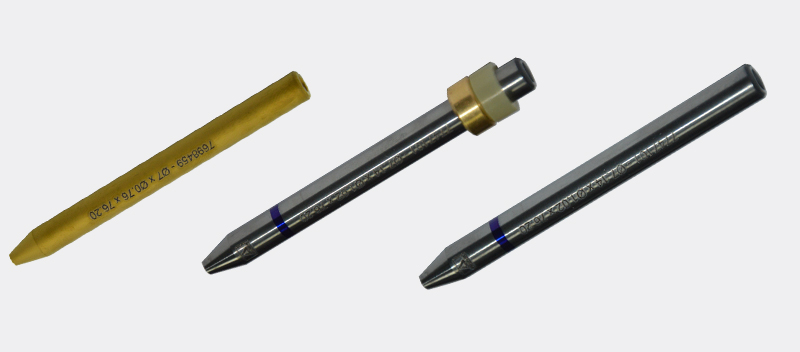
错误操作会让混砂管寿命缩短 50% 以上,重点注意这几点:
日常小检查能避免砂管因小问题提前失效:
定期清理砂路:每周拆解砂管、砂阀、砂管座,清理内部残留砂垢和结块,防止砂路堵塞导致局部压力过高。
检查砂管同心度:安装前观察砂管内外径是否同心,若肉眼可见偏心,直接更换(偏心砂管会导致射流偏移,加剧偏磨)。
避免磕碰损伤:混砂管材质脆(硬质合金),存放、安装时轻拿轻放,防止外壁磕碰出现裂纹(裂纹会在高压下快速扩展)。
定期更换密封件:砂管座的密封圈老化会导致漏水漏砂,造成砂管与座体之间的 “间隙冲刷”,建议每月检查一次密封圈,老化后及时更换。
长距离切割:选加长型混砂管(101.6mm),减少射流在管内的紊流,磨损更均匀;
超高压工况(≥400MPa):给砂管加装护套,或选带涂层的进口砂管,增强内壁抗冲刷能力;
间歇式切割:每次停机超过 2 小时,再次开机前先通水冲洗管内残留砂料,避免干结砂粒划伤管壁。
